Introducción
La práctica habitual y prácticamente generalizada —no solamente en Latinoamérica, sino también allende sus fronteras— para el diseño de mezclas asfálticas en caliente consiste en seleccionar la combinación de agregados a partir de los materiales disponibles, cuyas granulometrías individuales no necesariamente responden a un diseño previo, sino a las características de los procesos industriales —generalmente también sin planificación ni supervisión técnica— mediante los cuales fueron producidos. Esto se debe, en parte, a que, a pesar del papel fundamental que desempeñan los agregados en el comportamiento de las mezclas y los pavimentos asfálticos, los centros de investigación y difusión tecnológica no les han dedicado una atención comparable a la que han recibido los ligantes asfálticos. En particular, no se conocen publicaciones que aborden con la profundidad que su importancia amerita el diseño de las granulometrías individuales de los agregados y su producción industrial en función de las necesidades de los proyectos.
Con esta información, el diseñador establece diferentes proporciones de participación para unos agregados cuya dudosa validez no es percibida o, peor aún, es aceptada, combinándolos hasta obtener un resultado que se encuentre dentro de los límites establecidos por las especificaciones. Una vez cumplido este requisito, suele considerarse satisfactoria la selección granulométrica y se continúa con el diseño volumétrico de la mezcla. Este procedimiento, aceptado sin discusión por el statu quo, plantea, sin embargo, una pregunta fundamental: ¿cumplir una especificación granulométrica significa haber obtenido la combinación de agregados a la que podemos calificar como «óptima»?
Las especificaciones granulométricas convencionales establecen franjas de aceptación mediante límites mínimos y máximos de porcentaje pasante por determinados tamices. Dentro de esos límites pueden existir infinitas distribuciones granulométricas diferentes, todas ellas conformes con la especificación, pero ello no significa que existan infinitas soluciones óptimas. La conformidad con una franja constituye un criterio de aceptación, no necesariamente de optimización, porque no permite identificar cuál de las combinaciones admisibles representa la distribución de partículas más conveniente para la mezcla asfáltica. Así las cosas, resulta evidente que, inadvertido o no, hay un problema en el sistema: la carencia de una referencia que permita dilucidar qué es lo óptimo.
Cumplir una franja granulométrica
Para ilustrar esta limitación, la Figura 1 presenta la franja granulométrica D-5 de la norma ASTM D3515, dentro de la cual se han representado tres curvas granulométricas identificadas como A, B y C. Sus porcentajes pasantes se presentan en la Tabla 1. Las tres cumplen los límites especificados, aunque sus distribuciones de partículas son considerablemente diferentes. La curva A corresponde a una combinación relativamente más fina, la C a una más gruesa y la B presenta características intermedias. Si el criterio de selección se limita al cumplimiento de la especificación, cualquiera de las tres podría considerarse satisfactoria, sin que exista una referencia suficiente para determinar cuál representa la mejor solución granulométrica.
Aunque la norma ASTM D3515 fue retirada en Estados Unidos en junio de 2009, se utiliza como ejemplo porque sus franjas granulométricas continúan empleándose en algunos países latinoamericanos y han servido de base para la elaboración de especificaciones nacionales. Con el desarrollo de SUPERPAVE, el enfoque convencional basado en franjas granulométricas fue superado mediante la incorporación del gráfico de la potencia 0.45 y la línea de máxima densidad, que proporcionan una referencia técnica para orientar la optimización granulométrica hacia la máxima densidad funcionalmente posible de la mezcla asfáltica.
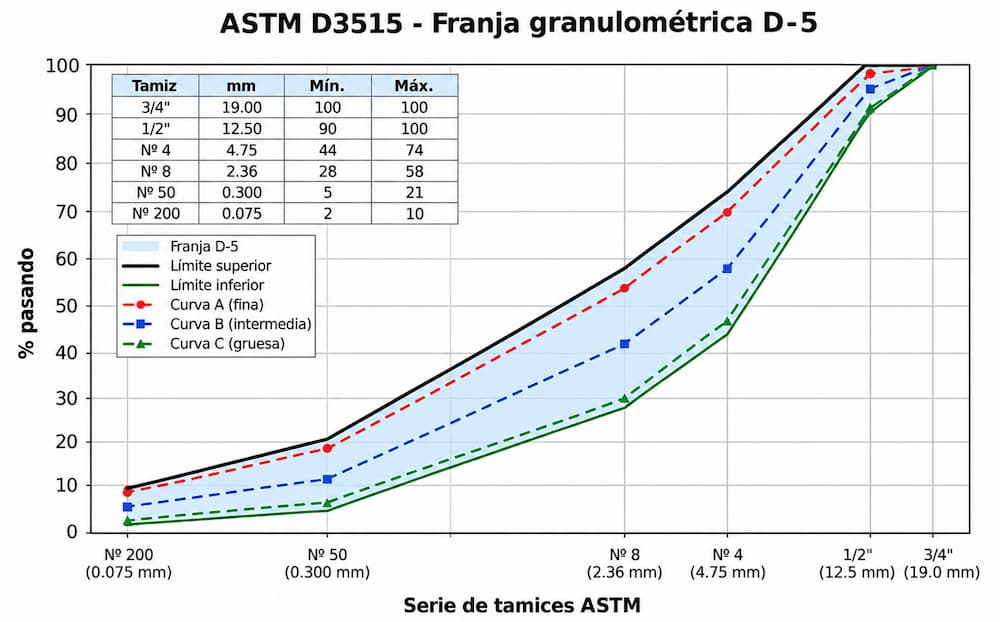
Tabla 1: Granulometrías A, B y C
| Tamiz | Abertura (mm) | A | B | C |
|---|---|---|---|---|
| 3/4″ | 19.000 | 100 | 100 | 100 |
| 1/2″ | 12.500 | 98 | 95 | 91 |
| Nº 4 | 4.750 | 70 | 58 | 47 |
| Nº 8 | 2.360 | 54 | 42 | 30 |
| Nº 50 | 0.300 | 19 | 12 | 7 |
| Nº 200 | 0.075 | 9 | 6 | 3 |
La referencia para juzgar lo óptimo
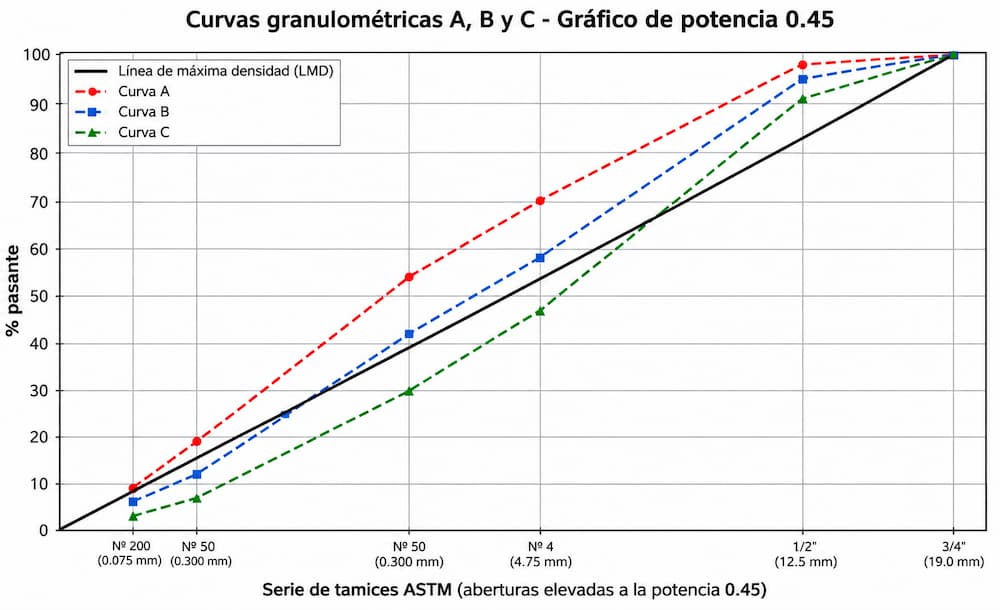
La Figura 2 presenta las mismas granulometrías A, B y C en el gráfico de potencia 0.45, incorporando la línea de máxima densidad (LMD) como referencia para evaluar sus distribuciones de partículas. El concepto de máxima densidad tiene sus antecedentes en las investigaciones de Fuller y Thompson (1907), y constituye uno de los fundamentos históricos del diseño granulométrico de mezclas asfálticas. Posteriormente, Goode y Lufsey (1962), del Bureau of Public Roads —antecesor de la FHWA—, desarrollaron el gráfico de potencia 0.45, que permite representar la LMD mediante una línea recta. SUPERPAVE adoptó posteriormente esta representación, por lo que ni el concepto de máxima densidad ni el gráfico de potencia 0.45 constituyen aportes originales de esa tecnología. Esta representación permite examinar la posición de cada curva respecto de una línea común, haciendo más evidentes las diferencias en la distribución relativa de las fracciones gruesas, intermedias y finas. La curva A se desarrolla predominantemente por encima de la LMD, manifestando una granulometría excesivamente fina, con un 70 % pasante por la malla Nº 4 y una separación considerable de la línea de máxima densidad, lo que sugiere una estructura granular con una mayor proporción de vacíos.
Por su parte, la curva C presenta una distribución relativamente más gruesa, con un 9 % retenido en la malla de 1/2″ y solamente un 47 % pasante por la malla Nº 4, a partir de la cual se desarrolla considerablemente por debajo de la LMD, indicando una distribución deficiente de las fracciones arenosas respecto de la referencia de máxima densidad. Por su parte, la curva B ocupa una posición intermedia, con una distribución de la fracción gravosa próxima a la LMD y una fracción arenosa que sigue muy de cerca dicha línea, lo que sugiere una estructura granular con menor proporción de vacíos. Las tres granulometrías continúan cumpliendo la especificación, pero ahora sus diferencias pueden juzgarse utilizando una referencia que no aparece en la franja granulométrica convencional.
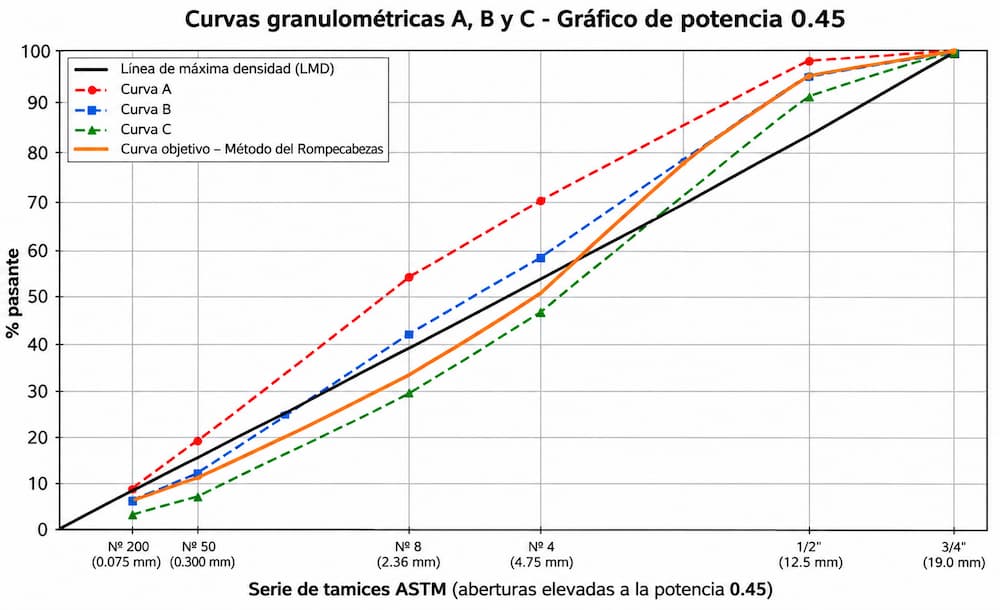
La LMD no constituye por sí misma la granulometría óptima, sino una referencia para orientar su selección. Una mezcla asfáltica densa requiere una distribución de partículas que considere las relaciones entre sus distintas fracciones y las condiciones necesarias para obtener una estructura mineral apropiada. Por ello, la curva granulométrica objetivo del Método del Rompecabezas sigue la tendencia de la LMD, pero sin superponerse a ella, adoptando una configuración en forma de S que la envuelve mediante un tramo convexo en la zona gravosa y otro cóncavo en la zona arenosa, con una transición aproximadamente alrededor del tamiz Nº 4. Esta configuración responde a criterios granulométricos desarrollados y aplicados por el autor durante más de 35 años de experiencia en el diseño y construcción de pavimentos asfálticos (del Aguila, 2026a).
La Figura 3 incorpora la curva granulométrica objetivo del Método del Rompecabezas y permite establecer el resultado más importante de la comparación: ninguna de las tres granulometrías A, B y C reproduce la curva objetivo, a pesar de que todas cumplen la misma especificación. La curva A presenta porcentajes pasantes superiores a los establecidos por el objetivo en diversas fracciones, mientras que B y C muestran otras distribuciones que tampoco coinciden con la configuración diseñada. La comparación demuestra que una combinación puede satisfacer los límites de aceptación y, sin embargo, no corresponder a la distribución granulométrica que se pretende obtener. Por consiguiente, cumplir una especificación no significa necesariamente haber alcanzado una solución óptima.
Las consecuencias de diseñar solamente para cumplir
Las diferencias entre combinaciones granulométricas no son únicamente una cuestión de cumplimiento de especificaciones. La distribución de los tamaños de partículas determina el tipo de estructura mineral de la mezcla asfáltica, lo que incide directamente en su trabajabilidad, compactabilidad, resistencia a la segregación y textura superficial. En la práctica se encuentran mezclas que, aun cumpliendo los requisitos granulométricos y volumétricos de laboratorio, presentan dificultades durante su colocación y compactación, dando lugar a situaciones disruptivas que obligan a improvisar soluciones no previstas, como modificaciones de las temperaturas de trabajo, aumentos de la energía de compactación o intervenciones de manipulación de la capa recién extendida. Aunque estos problemas también pueden obedecer a otras causas, lo cierto es que, en la mayoría de los casos, una distribución granulométrica inadecuada, que aparentemente «cumple» con la especificación, es la causa de esos trastornos.
El Método del Rompecabezas y la gestión por procesos optimizados
El Método del Rompecabezas forma parte de una nueva concepción de la gestión del diseño de mezclas y la construcción de pavimentos asfálticos (del Aguila, 2026b), que propone la optimización secuencial y consecutiva de cada una de las actividades de un proyecto de pavimentación, entre ellas la producción de agregados y la selección de la combinación granulométrica para la mezcla. En particular, el método plantea superar las limitaciones del procedimiento convencional, invirtiendo la forma tradicional de realizar el diseño granulométrico. En lugar de partir de los agregados disponibles para buscar una combinación que cumpla una franja de especificación —trabajando «aguas abajo»—, se parte de la granulometría objetivo de la mezcla asfáltica —trabajando «aguas arriba»— y se diseñan las granulometrías individuales de los agregados, sus proporciones de participación y sus correspondientes franjas de control. Este enfoque innovador, desarrollado en el Manual del Método del Rompecabezas (del Aguila, 2026a), permite configurar los procesos de trituración, clasificación y producción de los materiales para obtener las características granulométricas que la mezcla necesita, en lugar de adaptar la mezcla a los productos disponibles.
La filosofía de gestión por procesos optimizados parte de reconocer que la optimización de actividades aisladas no garantiza la optimización del sistema en su conjunto. Una planta puede producir agregados siguiendo criterios de economía, productividad o, simplemente, prácticas habituales de producción, sin que los materiales así obtenidos sean necesariamente los más convenientes para la mezcla asfáltica proyectada.
Esta articulación facilita el control de calidad desde el inicio del proceso de producción de los agregados. Las franjas granulométricas individuales permiten verificar los productos de trituración y clasificación, malla por malla, mientras que la curva objetivo permite comprobar la combinación resultante. Si se presentan desviaciones, pueden identificarse dónde se producen y corregirse en el proceso que las origina, evitando depender de ajustes reiterados en las proporciones de dosificación en una etapa posterior. Se trata, en definitiva, de no aceptar agregados defectuosos con la expectativa de corregir después sus efectos.
Conclusión
El análisis demuestra que cumplir una especificación granulométrica no basta para calificar una combinación de agregados como óptima. Las franjas tradicionales que actualmente se emplean admiten numerosas distribuciones de partículas, mientras que el criterio de la línea de máxima densidad proporciona una referencia para juzgarlas y la curva granulométrica objetivo establece la distribución que se pretende obtener. Pero, además, definir esta última tampoco es suficiente: es necesario producir agregados con las características que permitan reproducirla de manera controlada.
El aporte fundamental del Método del Rompecabezas consiste en optimizar la producción de agregados y la granulometría de la mezcla asfáltica mediante una gestión por procesos que busca obtener el mejor resultado posible en cada una de las actividades que se realizan. Esto no puede lograrse mediante una gestión basada únicamente en el cumplimiento de especificaciones. Al articular el diseño de los agregados, su producción industrial y su combinación, el método hace posible orientar ambos procesos hacia un resultado previamente establecido: un resultado óptimo. Así, se supera la práctica de considerar óptima una combinación granulométrica por el solo hecho de cumplir las especificaciones.
Documentos de referencia
Del Aguila, Pablo (2026a). El Método del Rompecabezas. La óptima combinación de agregados para el diseño de mezclas asfálticas. Manual técnico con apéndices A y B. CCE Editores.
Del Aguila, Pablo (2026b). El Método del Rompecabezas en el diseño de mezclas asfálticas. La optimización de la combinación granulométrica mediante la gestión por procesos. CCE Editores.
Del Aguila, Pablo (2026c). La práctica del diseño de mezclas asfálticas en caliente. Lecciones aprendidas en Latinoamérica. CCE Editores.
Fuller, W. B., y Thompson, S. E. (1907). The Laws of Proportioning Concrete. Transactions of the American Society of Civil Engineers, 59(2), 67–143. https://doi.org/10.1061/TACEAT.0001979.
Goode, J. F., y Lufsey, L. A. (1962). A New Graphical Chart for Evaluating Aggregate Gradation. En Aggregate Gradation for Highways: Simplification, Standardization, and Uniform Application and a New Graphical Evaluation Chart (pp. 13–26). U.S. Bureau of Public Roads. https://rosap.ntl.bts.gov/view/dot/75601.

